
喷涂、焊接、装配全链路管控,稳定交付工业机箱
全球工业机柜与 enclosure 市场在2026年估值约28亿美元,预计以6.0%的年复合增长率扩张至2034年的45亿美元。驱动这一增长的核心力量——工业自动化、IoT设备部署与可再生能源基础设施——对机箱的防护等级、结构强度与外观一致性提出了同步升级的要求。然而,买家在实际采购中经常遇到一个令人困惑的现象:单件样品合格,批量到货却出现涂层起泡、门板变形或螺丝滑牙。问题的根源往往不在某一道工序本身,而在于喷涂、焊接、装配三个环节之间的管控断点。稳定交付工业机箱的能力,本质上是对这条全链路衔接质量的掌控能力。
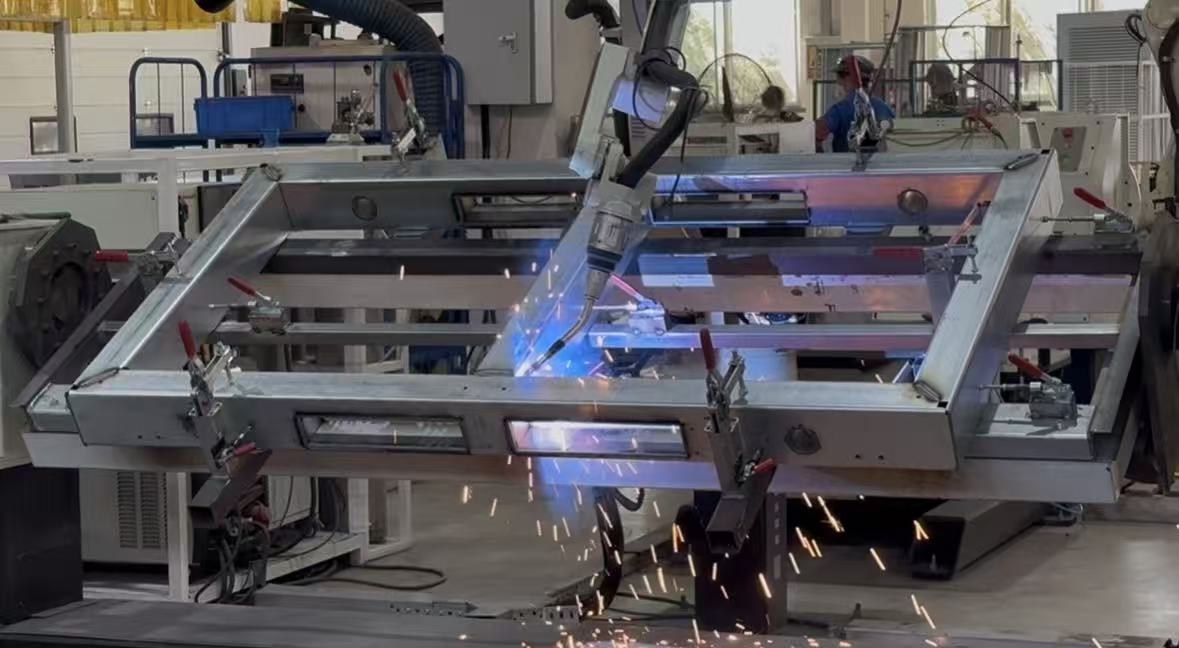
焊接:精度与变形的第一道关口
工业机箱的焊接环节承担着结构强度与尺寸精度的双重使命,而这两者在薄板焊接中天然存在张力。传统电弧焊的热输入较大,薄板冷却后的翘曲变形是常见后果,额外的校形工序又可能引入新的应力。研究表明,激光焊接与激光复合焊接在薄板结构上产生的变形量显著低于传统熔化焊,脉冲MIG焊与冷金属过渡(CMT)工艺也能在控制变形的同时保持合理的生产效率。
对于工业机箱而言,焊接管控的关键不在于追求最先进的焊接方式,而在于热输入的一致性与焊后处理的纪律性。同一批次机箱框架若由不同焊工在不同参数下完成,对角线公差可能从±0.8mm波动至±2mm以上。较为可靠的管控方式是:对关键框架件采用夹具定位配合分段对称焊接,焊后对安装面进行校形,并在首件报告中记录对角线实测值。此外,外露焊缝的打磨质量直接影响后续喷涂——未磨平的焊疤在粉末涂层下会形成凸痕,且该位置涂层附着力通常偏低,是后期剥落的高发区。
喷涂:前处理决定寿命,固化度决定一致性
粉末喷涂在工业机箱上的应用已相当成熟,聚酯粉末体系在耐候性与成本之间提供了良好平衡。但买家容易忽略的是,喷涂质量的差异主要不取决于粉末品牌,而取决于两个买家通常看不到的环节:前处理与固化控制。
前处理的核心是脱脂与转化膜(磷化或陶化)的质量。若脱脂不彻底,粉末涂层在盐雾环境下的附着力会迅速下降,表现为局部起泡或剥落。行业检测标准中,附着力划格法达到0级(无脱落)是基本要求,配套磷化膜的耐中性盐雾时间通常需不低于168小时。对于户外或潮湿环境使用的工业机箱,这一门槛应进一步提高。
固化环节的隐蔽性更强。粉末涂层固化不充分时,初期外观与固化良好的产品并无明显差异,但固化度偏差超过5%即会影响涂层寿命。买家在验货时可通过要求供应商提供批次固化温度曲线记录来验证过程控制,而非仅依赖成品外观判断。此外,涂层厚度对装配的影响在机箱产品上尤为显著:80μm的涂层在门板与框架的配合面上双侧合计占据160μm间隙,若图纸未将涂层厚度纳入公差链,铰链或锁扣位置可能出现配合过紧。
装配:从散件到整机的最后一公里
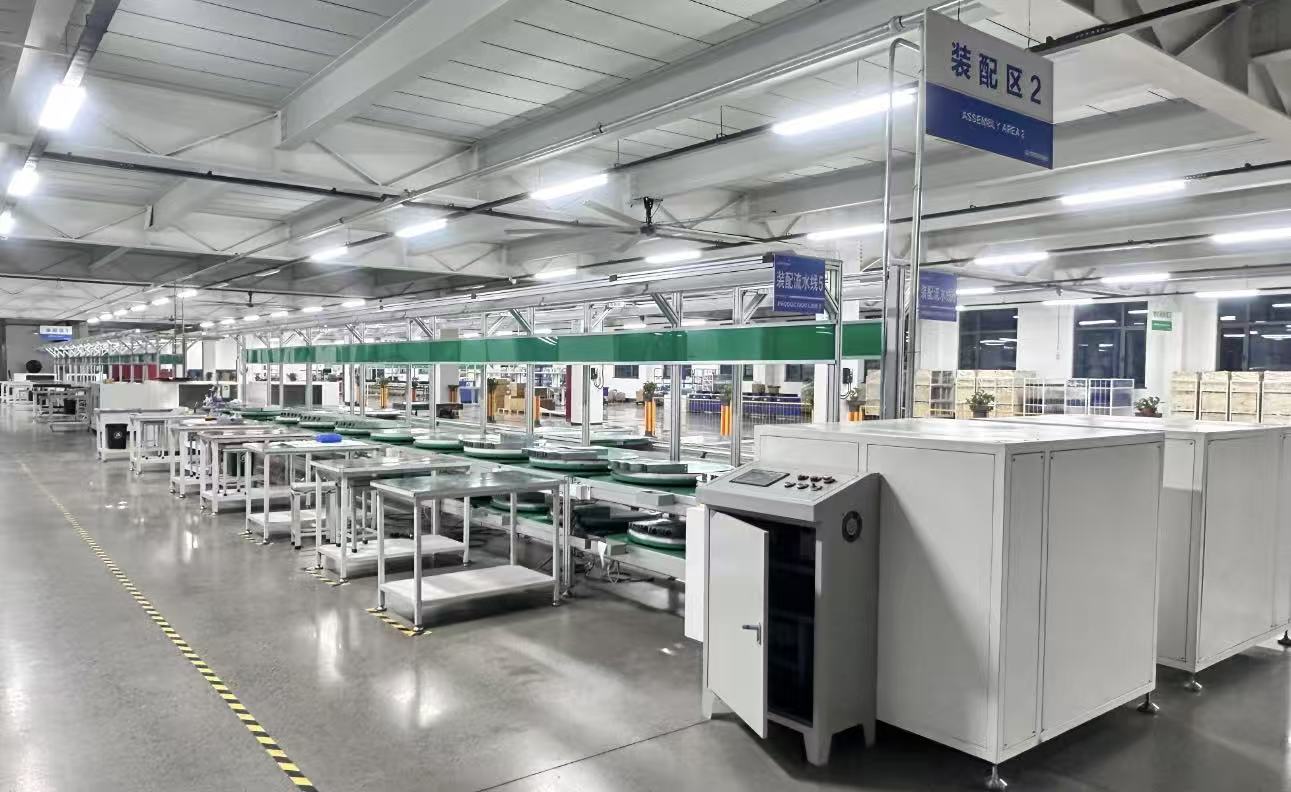
装配环节的管控断点往往最为隐蔽。工业机箱的装配涉及螺丝锁紧、铰链对位、门板间隙调整、内部安装板定位等多道工序。航空制造领域的一份现场报道揭示了一个值得借鉴的细节:在机箱螺丝锁紧工序中,操作人员严格使用预设扭矩值的扳手,每拧完一颗螺丝即检查反馈,“不能凭手感,必须靠数据说话”。一颗螺丝的滑牙在单件层面看似微小,但在批量交付中若反复出现,意味着扭矩控制体系存在系统性缺失。
更为买家所忽视的是装配过程中的防护与标识。喷涂后的门板在装配台上被反复翻转、堆叠,边角磕碰伤在最终包装前难以被逐一发现。规范的做法是在装配工位设置软质台面,并对已喷涂零件采用分隔存放。此外,同一台机箱的散件若在车间内混料,到货后可能出现“A台的门板配B台的框架”的情况——尺寸看似相近,累积公差方向却不一致。要求供应商在喷涂后即对同一台套散件进行唯一性标识并按套流转,是低成本、高收益的管控措施。
全链路衔接:被忽略的交接点
三个环节各自合格,并不等于整机稳定交付。真正的风险藏在交接处:焊接后的框架若未经充分冷却与校形即转入喷涂线,涂层固化时的烘烤温度会进一步释放残余应力,导致门缝在客户收货后才发生变化;喷涂后的零件若在装配前缺乏防护,边角损伤将直接进入成品;装配完成后的整机若未进行门板开合与锁具对位的功能性检验,问题将留到终端用户手中才暴露。
行业标准的发展也在呼应这一需求。IPC-A-630A 将箱体制造、电缆线束安装与连接器化纳入整机组件验收框架,反映出市场对“从钣金到整机”全链路质量可控性的要求正在从买方期望转变为可执行的判定依据。
常见问题(FAQ)
Q1:工业机箱的焊接变形,到什么程度需要干预?
对于标准机柜框架,焊接后对角线公差超过±1.5mm即应干预。若在±1.0mm至±1.5mm之间,需评估门板安装后的实际间隙是否均匀。干预方式包括焊后校形或调整焊接顺序,而非依赖装配环节强行拉合——后者会引入持续应力,导致锁具寿命缩短。
Q2:如何验证供应商的喷涂前处理是否到位?
要求提供两项记录:前处理槽液的日常检测参数(脱脂浓度、磷化膜重或陶化膜厚),以及批次产品的附着力划格测试结果。若供应商无法提供过程记录,仅以“我们一直这样做”回应,涂层耐久性存在不确定性。对于户外机箱,可额外要求48小时中性盐雾测试的抽检报告。
Q3:装配环节的扭矩控制,买家如何远程确认?
在首件确认时要求供应商提供螺丝锁紧扭矩的设定值与实测记录。批量交付时,可在抽检中选取若干螺丝用扭力扳手复核:若实测值低于设定值的80%,说明装配过程的扭矩控制不可靠。这一检查仅需数分钟,但能揭示装配纪律的真实水平。
Q4:全链路管控的供应商,交期会不会更长?
初期合作阶段可能略长,因为首件确认与过程记录需要额外时间。但进入稳定批量后,全链路管控的供应商通常交期更可预测——返工与批退的减少抵消了前端管控的时间投入。建议在询价阶段将“过程记录随货提供”纳入要求,而非将管控视为交期的对立面。
结语
工业机箱的稳定交付,不取决于某一台设备的先进程度,而取决于焊接、喷涂、装配三个环节之间是否建立了可追溯、可验证的衔接机制。对于正在评估供应商的国际买家,建议在技术问询中聚焦三个具体问题:焊接后对角线实测数据是否随首件报告提供、喷涂固化温度曲线能否按批次追溯、装配扭矩设定与复核记录是否可查。能够清晰回应这些问题的加工方,通常也更值得进入您的长期合格供应商名录。


