
钣金采购中容易被忽略的关键步骤
全球钣金加工服务市场在2025年已达到约185亿美元规模,预计以5.5%的年复合增长率持续扩张。亚太地区凭借45%的市场份额占据主导地位,大量国际买家将采购目光投向此处的加工产能。然而,规模扩张并不等同于交付质量的同步提升。在实际采购中,许多买家将注意力集中在单价、交期和最终外观上,却对制造过程中几个决定成败的中间步骤缺乏足够关注。这些步骤一旦失控,轻则导致装配干涉、返工延误,重则整批报废。本文从钣金加工的完整链条中,梳理出五个最容易被买家忽略却至关重要的环节。
一、来料厚度公差:图纸标注不等于实际来料
买家在询价时通常会指定板材牌号与厚度,例如“SUS304,1.5mm”。但一个常被忽略的事实是:板材的实际厚度存在允许偏差。以不锈钢冷轧板为例,1.5mm规格的来料厚度可能在±0.05mm至±0.10mm之间波动。这一微小差异在折弯工序中会被放大:材料厚度直接决定折弯中性轴的位置,进而影响展开尺寸计算与回弹补偿量。若加工方未对每批来料进行实测并调整折弯参数,同一套模具在不同批次板材上生产出的角度可能相差1°至2°。
对买家的实操建议是:在订单合同中要求供应商提供来料实测记录,或在首件检验报告中包含板材厚度实测值。对于精度要求较高的装配件,明确约定“以来料实测厚度调整折弯程序”比单纯标注理论厚度更具约束力。
二、折弯顺序与回弹补偿:被图纸隐藏的工艺决策
多数钣金图纸只标注最终尺寸与角度,不指定折弯顺序。但折弯顺序直接影响模具干涉风险与累积误差的分布。例如,先折小边后折大边与相反顺序,在复杂围边件上可能导致完全不同的结果:前者可能顺利完成,后者则因模具无法避让而被迫修改工序,甚至需要增加拼接焊缝。
更隐蔽的问题是回弹。所有金属在折弯后都会产生弹性恢复,不锈钢与铝板的回弹尤为显著。有经验的加工方会根据材料牌号、厚度和折弯半径预先补偿回弹量,在编程阶段将上模下压深度适当过弯。若加工方仅按“90°”字面执行而不做回弹补偿,成品角度可能停留在88°或92°。对于后续需要焊接或装配的框架件,这一偏差会累积到对角线尺寸上,最终表现为柜门关不严、盖板对不上螺丝孔。
买家可在技术沟通阶段提出一个简单要求:请加工方在首件报告中注明实际折弯角度与回弹补偿策略。这一问即可筛掉缺乏工艺深度的供应商。
三、焊接顺序与热输入控制:变形往往在焊后显现
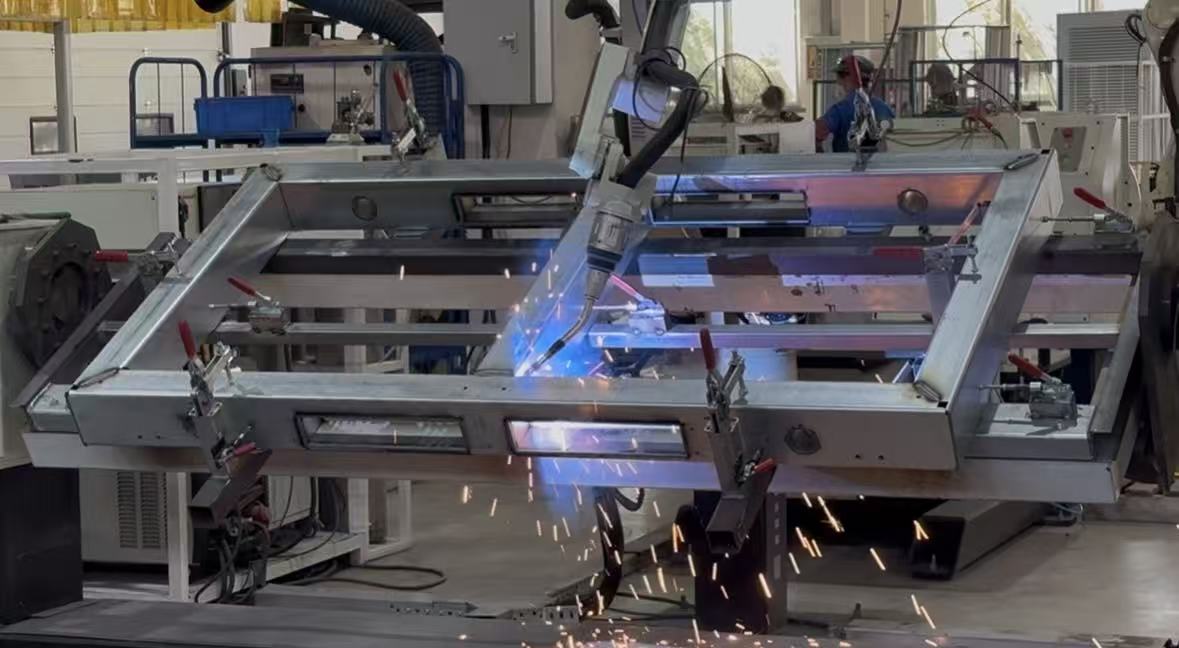
焊接是钣金结构件强度的来源,也是尺寸精度的主要破坏者。薄板焊接时,局部高温产生的热应力会使板材翘曲,而翘曲量在焊接完成的瞬间并不完全显现,往往在冷却后甚至喷塑烘烤后才彻底暴露。许多买家在样品阶段验收合格,批量到货后却发现框架扭曲、门缝不均,根源就在于加工方未对焊接顺序和热输入进行控制。
可操作的管控手段包括:要求加工方采用对称分段焊接而非连续满焊,使用焊接夹具保证对角线一致,以及对薄板件控制焊接电流与焊速。外露焊缝的打磨同样不可省略——焊疤若未磨平,喷塑后会在涂层下形成明显凸痕,且该位置涂层附着力通常偏低,后期易出现剥落。
四、前处理质量:喷塑起皮的真正元凶
表面处理环节中,买家通常只关注颜色与光泽,却忽略了决定涂层寿命的前处理工序。除油、除锈、磷化(或硅烷处理)三道前处理若执行不到位,喷塑后短期内可能看不出异常,但在盐雾环境或潮湿使用条件下,涂层会从局部开始起泡、剥落。更棘手的是,这类失效往往在交货后数月才显现,届时追责与返工的物流成本远超加工费本身。
一个实用的验收手段是:在批量订单中随机抽取一件成品,要求供应商提供该批次的前处理参数记录(如脱脂温度、磷化膜重)。若供应商无法提供任何过程记录,仅以“我们一直这么做”回应,则涂层耐久性存在不确定性。对于户外机柜或潮湿环境使用的钣金件,这一环节的权重应显著提高。
五、成套件编号与出货配套性:装配线上的隐性停线风险
机箱机柜类产品通常由数十个钣金散件组成一套。买家在收货时往往按“套”清点数量,却容易忽略散件之间的配套对应关系。不同套的立柱、横梁、门板若在加工方车间混料,到货后可能出现“A套的门板配B套的框架”的情况——尺寸看似相近,装配时却因累积公差方向不一致而卡滞。
规范的加工方会在下料后即对同一套散件进行唯一性标识,并在包装环节按套分装。买家在采购合同中可加入一条简洁的出货要求:“每套散件须独立标识并配套包装,包装外注明套号与件数清单。”这一条款几乎不增加成本,却能大幅降低收货端的清点与分拣工作量,避免产线因缺件或错件停线。
常见问题(FAQ)
Q1:我提供了3D STEP文件,还需要在图纸上标注折弯方向吗?
需要。3D模型虽能反映最终形状,但折弯方向(向上折或向下折)以及尺寸基准(内尺寸还是外尺寸)在部分软件导出时并不明确。建议在2D图纸上以箭头标注每道折弯的方向,并注明“所有尺寸以外侧为准”或“以内侧为准”。这一行注释能消除绝大多数折弯歧义。
Q2:如何判断供应商的喷塑质量是否可靠?
除了查看色差和光泽,可要求供应商提供涂层测厚仪读数(通常粉末喷涂膜厚在60–120μm之间)以及附着力测试记录(划格法或百格测试)。若条件允许,委派第三方在供应商现场见证一次前处理槽液参数检测,比到货后抽检成品更有预警价值。
Q3:小批量订单也值得关注焊接变形吗?
值得,但关注点不同。小批量订单的焊接变形风险主要集中在首件与末件之间的一致性。建议在首件确认时,将焊接后的对角线尺寸记录在案,并在批量交付时抽检同一位置的尺寸。若偏差超过首件记录值的1.5倍,说明焊接过程缺乏稳定性,需与供应商沟通工装或参数调整。
Q4:出货前验货应该重点看什么?
除常规的外观与尺寸抽检外,建议重点核查两项:边角毛刺与螺纹孔通规测试。毛刺在运输和装配中容易划伤线缆或操作人员,而螺纹孔若在喷塑前未做保护,涂层覆盖会导致螺栓无法旋入。这两项在最终检验中容易被“外观整体尚可”的印象掩盖,却是装配现场最常见的投诉来源。
结语
钣金加工的质量差异,往往不体现在报价单的数字上,而藏在这些中间步骤的执行细节里。对于国际买家而言,与其在到货后处理返工与索赔,不如在询价与合同阶段将上述环节转化为可验证的要求:来料实测记录、首件折弯角度报告、焊接参数确认、前处理过程记录、成套标识规范。这五项要求不增加采购成本,却能显著压缩隐性质量风险。建议在下一轮供应商评估中,将这份清单作为技术问询的起点——能够清晰回应这些问题的加工方,通常也更值得进入您的长期合格供应商名录。


