
精研钣金工艺,筑牢设备结构制造根基
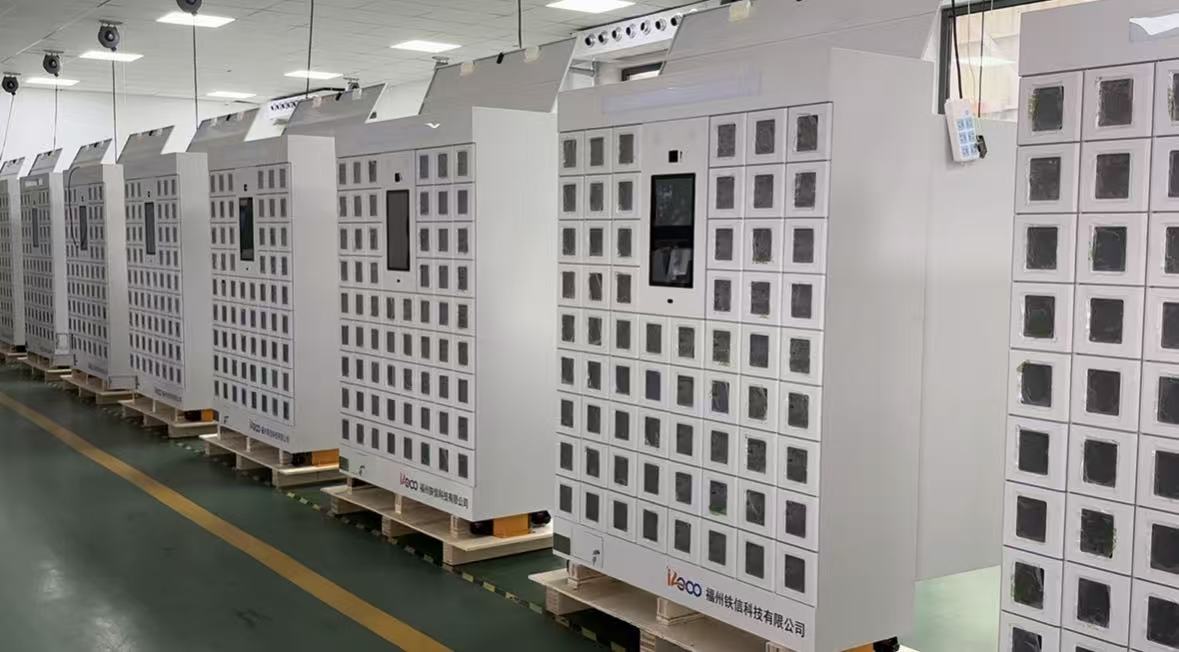
在高端装备制造领域,钣金件早已不是简单的“外壳”或“支架”。从AI算力机柜内部参与热管理与信号完整性的精密背板,到新能源设备中承载数百公斤动态载荷的结构框架,钣金工艺的精度与一致性,直接决定了终端设备的可靠性边界。对于设备制造商而言,选择一家真正“精研工艺”的钣金供应商,本质上是在为自身产品的结构根基投票。
市场背景:精密钣金进入结构性增长通道
全球精密钣金制造服务市场正在经历一轮由高端制造需求牵引的稳健扩张。据恒州诚思调研统计,2025年全球精密钣金制造服务市场规模约462.8亿元,预计到2032年将接近629.8亿元,未来六年复合年增长率维持在4.5%。这一增速显著高于传统钣金制造服务约1.3%的平淡表现,折射出下游行业对“精密”二字的支付意愿正在系统性提升。
驱动力来自两个方向。其一,AI算力基建的爆发式增长正在重塑机柜类钣金件的技术规格。英伟达下一代Feynman机架单柜功率预计突破1MW,是传统服务器机柜的数十倍,空间密度翻倍、散热孔数量激增,公差要求从毫米级收紧至微米级。钣金件从“壳子”升级为直接参与信号完整性、热管理和结构可靠性的功能件,传统分步加工模式已无法满足量产一致性要求。其二,新能源装备与储能机柜的批量制造,对铝合金、高强钢等轻量化材料的折弯精度与快速换型能力提出了更高要求,多品种中小批量订单占比持续攀升。
技术内核:精研工艺的三个关键维度
精度控制:从设备能力到过程能力
微米级切割精度并非仅靠一台高端激光切割机就能实现。真正决定批量交付品质的,是设备精度、工艺参数固化与检测闭环三者的协同。以AI服务器CPO交换机结构件为例,外壳与精密背板需要在加工中实现“零热影响”与微米级切口质量,省去二次打磨的同时避免热变形对光信号传输的干扰。这要求供应商在激光切割环节具备大理石床身等高刚性平台,并在折弯环节完成角度补偿参数的固化——每一批次的首件确认与过程巡检记录,比设备铭牌上的精度数字更具参考价值。
工艺复合:减少装夹即减少误差
多工序外协是精密钣金精度流失的主要隐性成本。一件结构件在切割厂与折弯厂之间流转一次,基准面就可能偏移一次。行业头部企业正在将激光切割、冲割复合、智能折弯、焊接与检测整合为连续产线,核心目标正是通过减少装夹次数来锁定累积公差。对于采购方而言,考察供应商是否具备全流程自主加工能力——从下料、成形到表面处理不出厂门——是判断其能否稳定交付精密结构件的第一道筛子。
材料适配:工艺参数跟着板材走
设备结构件常用的冷轧钢、不锈钢、铝合金在折弯回弹特性上差异显著。以铝镁合金为例,其质地软、易划伤,折弯回弹量与碳钢截然不同,需要供应商针对具体牌号与厚度预置独立的工艺参数库,而非“一套参数打天下”。具备特殊材料加工经验的供应商,往往能将加工精度稳定控制在正负0.1毫米以内,并有效降低表面划伤率。
制造过程简述:一件精密钣金结构件的诞生
以典型的设备机架结构件为例,其制造链条通常包含五个受控节点。来料检验环节,板材的材质证明与厚度实测是杜绝“偷薄”的第一道关口;激光下料依据展开图完成轮廓切割,切口垂直度与无毛刺程度直接影响后续折弯定位;数控折弯按照固化参数执行角度成形,首件需经三坐标或专用检具确认后方可批量投产;焊接与打磨环节,焊缝的连续性、气密性(如涉及液冷管路结构)需经目视或探伤抽检;表面处理与终检完成后,随货附带的尺寸检测报告与材质证书,是验收环节最直接的依据。规范供应商的订单追溯系统能够将每一批次产品对应到具体的板材炉号与加工班组。
买家常见问题(FAQ)
Q1:精密钣金与普通钣金的核心区别在哪里?采购时如何快速判断?
核心区别在于公差等级与过程受控程度。普通钣金通常以毫米级公差和外观完好为验收标准;精密钣金则要求微米级切口质量、稳定的折弯角度重复精度,以及可追溯的检测记录。快速判断的方式:要求供应商提供近三个月某一款结构件的首件检验记录与过程巡检数据,观察其是否对折弯角度、切割毛刺高度等关键参数进行了量化管控,而非仅凭“目视无缺陷”放行。
Q2:AI服务器或新能源设备的结构件,对钣金供应商有哪些特殊能力要求?
首先是微米级精度保障能力,尤其是CPO交换机等光通信组件周边的钣金件,切口热影响区控制不当会直接影响信号传输。其次是液冷管路的焊接与气密检测能力,随着液冷从趋势变为标配,冷板、分水器等不锈钢或铝合金管路件的焊接质量成为新的准入门槛。第三是快速换型能力,AI与新能源订单普遍呈现多规格、中小批量特征,供应商的柔性排产与模具管理效率直接决定交期。
Q3:如何评估一家钣金厂是否具备稳定的批量交付能力?
建议关注三个可验证的指标。其一,工序完整性:切割、折弯、焊接、表面处理是否在同一厂区闭环完成,外协环节越多,交期与品质的不可控因素越多。其二,检测配套:是否配备三坐标测量仪、折弯角度检具等基础检测设备,出货是否随附材质证明与尺寸报告。其三,排产透明度:能否提供书面的排产日程与进度同步机制,而非仅口头承诺交期。
Q4:小批量定制订单,如何平衡成本与工艺品质?
小批量场景下,供应商的工程协同能力比单价更重要。优先选择能在报价阶段提供可制造性设计反馈的厂商——例如针对折弯圆角、孔位边距提出优化建议,从设计源头减少废料与工时浪费。同时确认打样产线是否独立于量产线运行,打样件的工艺参数能否完整迁移至后续批量订单。低于市场均价15%以上的报价,通常意味着材料规格或工序环节存在缩水,需格外审慎。
结语
设备结构的可靠性,始于每一道折弯的角度精度,成于每一批次检测数据的可追溯。在AI算力与新能源装备持续拉高结构件技术门槛的当下,选择钣金供应商的本质,是选择一家愿意在工艺参数上反复打磨、在过程控制上不妥协的制造伙伴。建议您在下一轮供应商评估中,将考察重心从报价单转向车间在制品与随货检测报告——那些看得见的过程细节,远比数字本身更能说明问题。


